


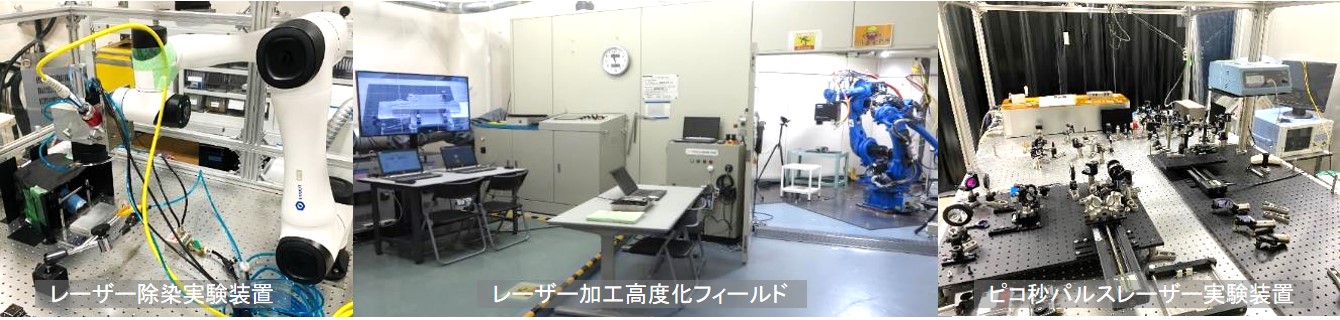
レーザーは高いパワー密度が容易に得られ、遠隔・非接触で正確・高速施工が可能であることから、非常に利用価値の高い技術です。このため、当センターで開発された研究成果を様々な産業分野へも展開しています。
ここでは、以下の内容をご紹介します。
産業界へのレーザー技術の展開
レーザーを用いた表面焼入れは、短時間かつ局所的な熱処理が可能であり、金属の高い熱伝導率のため自己冷却性に優れることから、水などの冷却材を必要としない特長があります。しかし、高周波焼入れなど従来の焼入れ方法と比較すると、焼入れ深さが浅く用途が限られていたことから、その深さ向上が求められていました。そこで、材料内部の熱伝導現象を解析コードを用いて解明し、実験的な手法と比較することで、焼入れ深さを向上するレーザー照射条件を策定しました。
図II-1(1)にはガルバノスキャナーを用いたレーザー焼入れ試験と照射中の試験片を示します。図II-1(2)はレーザー加工解析コードによる、試験片内部の温度分布推移です。解析コードから予測される焼入れ深さを実験結果と比較した結果、レーザー出力を低くし掃引速度を遅くすることで深さ方向への伝熱効果が得られ、焼入れ深さを向上できることが分かりました。また、図II-1(3)に示すように、照射後試験片の断面観察、及びマイクロビッカース硬さ測定試験から、実験で得られた焼入れ領域と、熱伝導解析で予測された焼入れ領域とが整合していることも確認できました。
【参考文献】 北川義大ほか, "数値解析によるレーザー焼入れ伝熱メカニズム解明と焼入れ深さ向上の実験的評価", 第96回レーザ加工学会, p91-96, 2022年1月
図II-1(1) ガルバノスキャナーを用いたレーザー焼入れ実験(動画)
図II-1(2) レーザー照射中の温度分布推移解析(動画)
下側の低出力、低速掃引の条件が表面を溶融させることなく深さ方向へ熱が入ることが確認できる

この様なことを踏まえ、レーザー加工解析コードに、効率的にレーザー焼入れの評価ができるように、CCT(Continuous cooling transformation)線図やTTT(Time Temperature Transformation)線図を用いたScheilの加算則モデルを導入し、昇温、及び加熱終了後の冷却過程を考慮した組織変化に基づく焼入れの判断もできるようにしました。
この組織変化を考慮した解析例を図 II-1(4)に示します。同図上[a]は、レーザー照射による加熱後の温度降下が十分に早く、オーステナイト系組織からマルテンサイト系組織へと変化し、焼入れが行われているケースです(最終的には緑色として表示)。一方、下図[b]は、レーザー入熱量が多いため、加熱後の温度降下が遅く、温度降下曲線が、パーライト領域に入ってしまっているため、十分な焼き入れ効果が得られていないケースです(赤色で表示)。
図II-1(4) 金属組織変化を考慮したレーザー焼入れ解析(動画)
炭素繊維強化プラスチック(Carbon Fiber Reinforced Plastics, CFRP)は、炭素繊維と樹脂の複合材料です。樹脂材の軽量、高い成形自由度といった特長に加え、炭素繊維のもつ高剛性・高強度な特性も併せ持っています。そのため近年、航空機、自動車などの輸送機用途に用いられ、更にエネルギーやインフラ用途にも拡大しています。
CFRPは2種類に分類され、一つは熱硬化性樹脂を用いたCFRPで、金属よりも高強度・高剛性ですが、成形時間が長く、リサイクルできないという問題があり、大量生産が必要のない航空宇宙用に用いられています。もう一つは、熱可塑性樹脂を用いたCFRTP (Carbon Fiber Reinforced Thermo Plastics)で、強度はCFRPほど強くはありませんが、成形時間が短く経済性に優れ、熱を加えると樹脂が溶融するためリサイクル可能であり、大量生産が必要でCO2排出規制が進む自動車分野の部材として注目されています。
そこで、当センターでは、熱可塑性樹脂を用いたCFRTPのレーザー加工の研究を行っています。熱可塑性樹脂は融点が低いため、より熱影響を抑えた加工を行う必要があり、よりパルス幅の短いピコ秒(10-12 秒)パルスレーザーを用いて非熱的加工試験を行い炭素繊維の切断の観測など基礎的な実験を行っているところです。
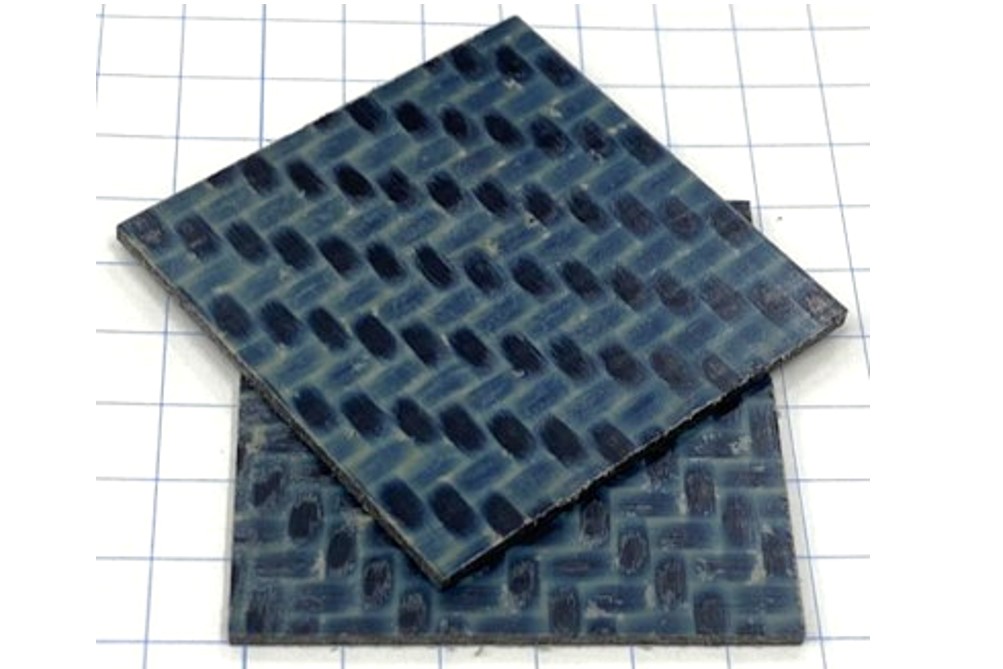
試料は、炭素繊維とPPS(ポリフェニレンサルファイド)から成るCFRTPで、厚さは市販の材料としてよく用いられている1 mmのものを選択しました[図II-2(1)] 。図II-2(2)[a]のレーザー加工後の試料表面の写真より、表面に溶融部分が観測され、さらに同図[b]の断面画像を見ると、20xの低倍率で測定した画像(水色の枠の画像)より、レーザー照射に対して水平方向に約1 mm程度の樹脂が蒸発している熱影響領域が観測されました。さらに50xの高倍率で測定すると(茶色の枠の画像)、細い切しろで炭素繊維が切断できていることが確認できました。
今後は、より熱影響領域を抑えるためレーザー照射条件の探索を行っていく予定です。

当センターでは、原子力科学研究所(茨城県東海村) のバックエンド技術部と連携して、レーザー加熱による金属表面防錆施工に関する研究を行っています。レーザー加熱により表面に緻密な黒さび(マグネタイト)を形成し、防食性能を高め赤さびの発生を防止するものです。図II-3(1)は、レーザー照射実験の動画で、照射回数、スキャン速度などを変えて黒錆の生成状況を調べました。
図II-3(1) レーザー照射防錆実験(動画)
当センターでレーザー照射した試験片は、原科研/バックエンド技術部にて腐食試験と成分分析を行いました。これらの結果が図II-3(2)です。同図の中央上の写真(a)がレーザー照射前の試験片、中央下の写真(b)がレーザー照射後の試験片で、照射後は黒色になっていることが分かります。これが黒さびであるかどうかをX線回折装置で分析すると共に、塩水を用いた腐食試験を行いました。
図II-3(2)の左側(c),(d)が分析結果で、レーザー照射後試験片では黒さび(マグネタイト)成分であるFe3O4などが検出されています。右側(e),(f)に示す腐食試験によりマグネタイトが形成されることで赤さびの発生が限定低的となり、レーザー照射加熱により、防錆効果が期待されることが分かりました。

耐腐食性の向上とその耐久性のために均一な黒錆マグネタイト皮膜を作る必要があり、このための方策の一つとして、ビームプロファイルやビーム間隔の最適化も重要です。事前に熱伝導解析を行うことで、レーザー照射による表面の温度分布履歴を明らかにし、ムラのない均一な入熱が可能となるような照射条件を検討できます。
この解析例を図 II-3(3)に示しており、同図の左の試験片の赤矢印がスキャニング照射のイメージです。中央下側が照射時の表面温度変化で、点線枠内の拡大が上図です。レーザーが左右に往復スキャンするたびに温度推移とその履歴を把握することができます。また、中央ラインにおける板厚方向の温度推移が右図であり、これら3つの温度変化を同期して見ることができます。
ビームプロファルの違いによる温度分布への影響を調べることも可能で、図II-3 (3)ではガウシアンですが、トップフラット、及び任意のプロファイルを設定して解析することもできます。
図II-3(3) 3D熱固相伝導非定常解析による照射表面温度分布の推移(動画)
産業界ではレーザー透過樹脂の溶着接合も行われていることから、この施工において最適なレーザー施工条件を効率的に策定するために、透過樹脂も対象として解析コードの整備を進めています。金属ではレーザーは全て表面で熱に変わり、その熱が熱伝導で金属内部に伝わっていきます。しかし、レーザー透過樹脂では、レーザーが樹脂内部まで通過し、そこで順次熱に変換されていきます。この様な物理モデルを導入することで、レーザー入熱による2つの樹脂の接合(溶着)を計算できるようにしています。
レーザー樹脂溶着では2つの樹脂AとBの接合面において、レーザー入熱により温度を融点以上に上昇させて溶着させます。このためには、樹脂内部の温度分布とその過渡変化を明らかにする必要があります。 図II-4(1)は、左[a]がレーザー透過樹脂への照射イメージで、右[b] がその温度分布過渡変化の解析例です。この解析例はレーザー通過に伴い樹脂A、Bの温度が上昇し、界面部で融点を越えることで溶着している様子を示しています。
実際にはレーザーを掃引しながら入熱して溶着するため、より現実に即した3D過渡解析例を図II-4(2)に示します。同図でレーザーが左から右側に移動するに従って、レーザーが樹脂内部まで入り、樹脂の温度が上昇していく様子が理解できます。樹脂の融点に基づき、解析で溶着の有無の判定や、溶着に適した照射条件(ビーム強度、掃引速度、集光径)などを予想することが可能で、この様な解析結果に基づいて樹脂溶着実験や施工条件の策定を行います。
図II-4(1) レーザー透過樹脂の温度分布過渡変化の解析例
図II-4(2) レーザー掃引での樹脂溶着温度解析例(動画)


